这组数据来自我们 4mm 低铁面板线的连续三个月批次统计。改造前,碎片状态不合格率 6.8%,改造后降到 1.9%,外观波浪度投诉同步下降。
下面把判定口径、参数区间与现场做法分开写,便于直接对照自己的产线或采购标准。
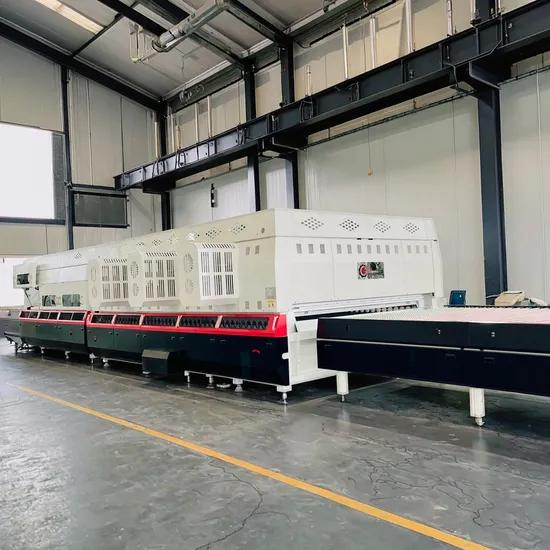
改造动作有三项。第一,加热区由三段细分为五段,边部与中部独立控温,解决边部过烧、中部欠烧的老问题;第二,风栅开度按板宽分档,窄板收边、宽板放中,避免边部急冷造成应力不足;第三,辊道速度与摆动幅度改为按厚度预设的参数组,不再靠师傅手感调。
碎片状态按 GB 15763.2 判定:在 50mm×50mm 区域内,4mm 及以上厚度钢化玻璃碎片数不少于 40 粒。改造前不合格的多是碎片偏大、呈长条状,说明冷却不足;改造后偏碎偏细的情况偶发,说明个别区域过冷,靠微调该区风压解决。
应力均匀性用表面应力仪抽测,五点读数极差从改造前的 22MPa 收敛到 9MPa 以内。这个指标比单点合格更能反映整片质量。
能耗方面,分段控温后单位电耗下降约 4%,因为不再整区超温补偿。但启动阶段的升温时间延长了 6 分钟,小批量多规格排产时要把这部分算进节拍。
结论有适用边界:这套参数只对 3 至 6mm 低铁平板稳定,换 8mm 或压花玻璃需要重新试片。任何一次改参数,都要先用 20 片试片跑碎片与应力,再上批量。
本文由技术部根据车间记录整理,参数适用于常规规格;具体订单以合同附件与图纸为准。